扫 一 扫 关 注 我 们

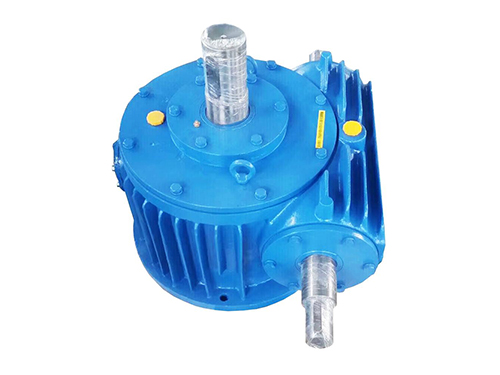
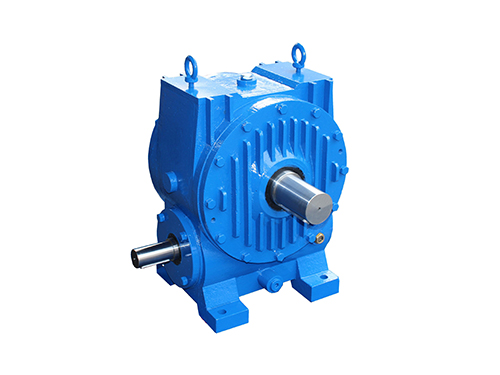
圆弧齿圆柱蜗杆减速器空载试运行阶段的温升管控,是验证设备装配精度、润滑状态与传动啮合性能是否合格的核心关键环节,这类减速器依靠圆弧齿面的精度不错啮合实现大扭矩平稳传动,若空载试运行阶段温升异常超标,往往预示着设备内部存在装配卡滞、润滑不良、齿面啮合错位等隐性缺陷,这类隐患如果没有在空载阶段及时排查处置,设备带载运行后温升会快飙升,短时间内就会出现润滑脂失效、齿面胶合、轴承烧损的恶性故障,直接导致整台减速器提前报废。整套空载试运行温升管控体系覆盖试运行前状态核验、全流程温升动态监测、异常温升根源排查与试运行合格闭环全链路,在无外加载荷的工况下充足暴露所有装配类隐性缺陷,确定设备的基础运行状态全部符合设计要求。
试运行前的状态核验与前置准备,是从根源上规避人为因素引发异常温升的核心基础。正式启动空载试运行前,先检查减速器内部的润滑介质加注状态,确认润滑介质的牌号、性能全部适配圆弧齿蜗杆的传动特性,加注量控制在正确区间内,既不会因为油量不足导致摩擦副无法得充足润滑,引发干磨温升快上升,也不会因为油量加注过多导致蜗杆搅动油液的阻力过大,产生大量的搅动热引发异常温升。随后手动盘动输入轴,确认整根传动链路转动全程顺滑均匀,无卡滞、无局部顿挫的问题,检查所有紧固件的锁紧状态,确认箱体剖分面、端盖连接螺栓全部锁紧到位,不会出现箱体结合面松动导致的异物侵入、润滑介质渗漏的问题。核验设备的外部散热环境状态,确认减速器周边的通风散热路径全部通畅,周边没有堆积大量的隔热杂物遮挡散热面,设备的安装基座具备良好的导热性能,可以快将箱体产生的热量传导散发出去,避免热量在箱体周边局部聚集,导致散热速率下降引发温升异常。试运行前同步确认所有监测仪器状态完好,可全程实时追踪箱体、轴承位的温度变化趋势,不会出现监测数据滞后、失准的问题。
全流程温升动态监测与趋势研判,是准确识别隐性装配缺陷的关键环节。空载试运行启动后,持续跟踪不同部位的温度变化状态,主要关注轴承位、蜗杆啮合区域、箱体油池的温度变化趋势,正常状态下设备的温度会在运行初期小幅上升,随后逐步进入平稳状态,长时间运行后温度不再持续攀升,始终维持在稳定区间内。如果监测过程中发现温度始终处于持续上升的态势,没有出现趋于平稳的迹象,就代表设备内部存在持续的异常摩擦生热隐患,需要立刻停机排查隐患,不能继续长时间运行导致故障进一步扩大。监测过程中同步结合设备的运行声响、振动状态综合研判,若温升伴随有不均匀的摩擦异响、异常振动,大概率是齿面啮合错位、轴承预紧力过大引发的异常生热;若温升平稳但整体数值偏高,往往是润滑介质加注过量、油液搅动阻力过大引发的热量堆积。全程记录不同时段的温度变化状态,绘制完整的温升变化曲线,通过趋势特征准确区分正常温升与异常温升,避免误判设备的运行状态。
异常温升根源排查与试运行合格闭环,是全部去掉温升隐患、确定设备基础状态合格的重要支撑。如果排查发现是润滑介质加注过量引发的温升异常,缓慢排出多余的润滑介质,将油位调整到设计要求的正确区间,再次启动试运行观测温升状态,确认温度逐步回落至正常区间。如果是轴承预紧力调整不当引发的温升超标,重新调校轴承的预紧间隙,去掉轴承滚动体的额外摩擦阻力,让轴承运行时的生热量回归正常水平。如果是圆弧齿蜗杆与蜗轮的啮合接触斑点错位,齿面出现局部偏磨引发的异常生热,重新调校传动部件的安装对位精度,将啮合接触斑点调整到齿面的居中正确位置,去掉局部的摩擦生热区域。所有隐生病置完成后,重新开展完整的空载试运行,全程监测温升状态始终稳定在正确区间,无持续升温的异常迹象,设备运行声响均匀平稳,无渗漏油、无异常振动,即可判定空载试运行温升核验合格,设备的基础装配状态全部达标。
这套圆弧齿圆柱蜗杆减速器空载试运行温升管控体系,通过全流程的动态监测与隐患排查,在空载无外载的工况下提前暴露所有装配类隐性缺陷,全部去掉设备带载运行后出现过热损毁的风险,为减速器后续长期带载平稳运行筑牢坚实的性能基础。